Número Browse:0 Autor:editor do site Publicar Time: 2026-10-08 Origem:alimentado


Em usinas siderúrgicas de alto volume e pátios de carregamento movimentados, especificar um ímã para elevação de tarugos envolve muito mais do que capacidade de carga útil bruta. O verdadeiro gargalo crítico nesses ambientes intensos é o gerenciamento térmico. A geração de calor dentro da bobina muda tudo. A subespecificação do tempo operacional do seu ímã leva a um desgaste térmico severo. Isso causa uma redução drástica da força de retenção magnética e quedas de carga catastróficas. Por outro lado, especificar demais o sistema aumenta o peso morto do seu guindaste EOT. Esse volume desnecessário inflaciona significativamente seu gasto de capital inicial. Errar nesse equilíbrio atrapalha todo o fluxo de trabalho de fundição e rolagem. Este artigo fornece aos engenheiros de compras e gerentes de instalações uma estrutura sólida e baseada em evidências. Você aprenderá como calcular, avaliar e especificar com precisão as especificações operacionais exatas exigidas para suas instalações. Iremos orientá-lo através da correspondência de classificações de equipamentos para operações seguras e contínuas de manuseio de tarugos.
As classificações operacionais incompatíveis impactam diretamente o rendimento diário da sua produção. Um ímã que exige um tempo de resfriamento excessivo cria um enorme gargalo operacional. Você inevitavelmente verá grandes atrasos entre o lingotamento contínuo e o laminador. A produtividade cai significativamente quando os operadores precisam esperar que o equipamento superaquecido esfrie. Cada minuto desperdiçado em uma siderúrgica se traduz em perda de receita.
Operar um ímã com classificação de 50% ou 60% em um circuito operacional de 75% traz consequências graves. Isso leva à rápida degradação da bobina interna muito rapidamente. Você também enfrenta falha prematura no isolamento da fiação. Mais importante ainda, esta incompatibilidade aumenta exponencialmente os riscos de segurança no local de trabalho. A queda de tarugos geralmente ocorre devido a uma perda repentina e imprevisível de fluxo magnético. Os operadores não podem manobrar com segurança cargas pesadas sob estas condições instáveis.
Por outro lado, a compra de ímãs de maior capacidade requer a instalação de dissipadores de calor maiores. Eles usam invólucros externos mais pesados e incorporam muito mais fiação interna de cobre. Este material extra aumenta significativamente o peso morto do seu guindaste EOT. Você pode precisar de atualizações estruturais dispendiosas do guindaste para manter a carga de trabalho segura (SWL) necessária. A subespecificação arruína a segurança da produção, enquanto a especificação excessiva desperdiça desnecessariamente orçamentos de capital vitais.
Os engenheiros definem o ciclo de trabalho do eletroímã de elevação usando uma fórmula padrão estrita da indústria. Você calcula isso facilmente: Ciclo de trabalho (%) = [Tempo energizado / (Tempo energizado + Tempo desenergizado)] × 100. Os corpos padrão de elevação industrial limitam esse cálculo específico a uma janela de ciclo precisa de 10 minutos. Uma classificação de 60% significa estritamente 6 minutos LIGADO e 4 minutos DESLIGADO no máximo.
Os eletroímãs eventualmente atingem uma temperatura operacional de estado estacionário chamada equilíbrio térmico. A operação contínua, ignorando os períodos de descanso necessários, empurra a bobina para além deste delicado equilíbrio. Uma vez excedido, o isolamento elétrico interno começa a quebrar estruturalmente. O calor aumenta diretamente a resistência elétrica dentro das bobinas de cobre. Uma resistência mais alta restringe o fluxo de corrente, o que enfraquece inerentemente o campo magnético.
Você deve reconhecer a grande diferença de desempenho entre as capacidades de elevação a frio e a quente. A capacidade de elevação a frio representa a força máxima teórica quando você liga o ímã pela primeira vez. A capacidade de elevação a quente reflete a força funcional real após horas de ciclismo contínuo. O desbotamento térmico causa essa queda inevitável no poder de elevação. As equipes de compras devem basear seus cálculos de segurança inteiramente na capacidade de elevação a quente.
| Classificação Porcentagem | Tempo máximo energizado (LIGADO) | Tempo de resfriamento necessário (DESLIGADO) | Cenário de aplicação típico |
|---|---|---|---|
| 50% | 5 minutos | 5 minutos | Classificação de sucata intermitente e leve. |
| 60% | 6 minutos | 4 minutos | Serviço padrão, transferência de tarugo a frio. |
| 75% | 7,5 minutos | 2,5 minutos | Fundição contínua de tarugos a quente de alta frequência. |
Avaliar suas instalações requer observar atentamente três dimensões operacionais principais. Você deve mapear esses fatores críticos com precisão antes de iniciar qualquer processo de aquisição. Negligenciar até mesmo uma dimensão compromete todo o sistema de elevação.
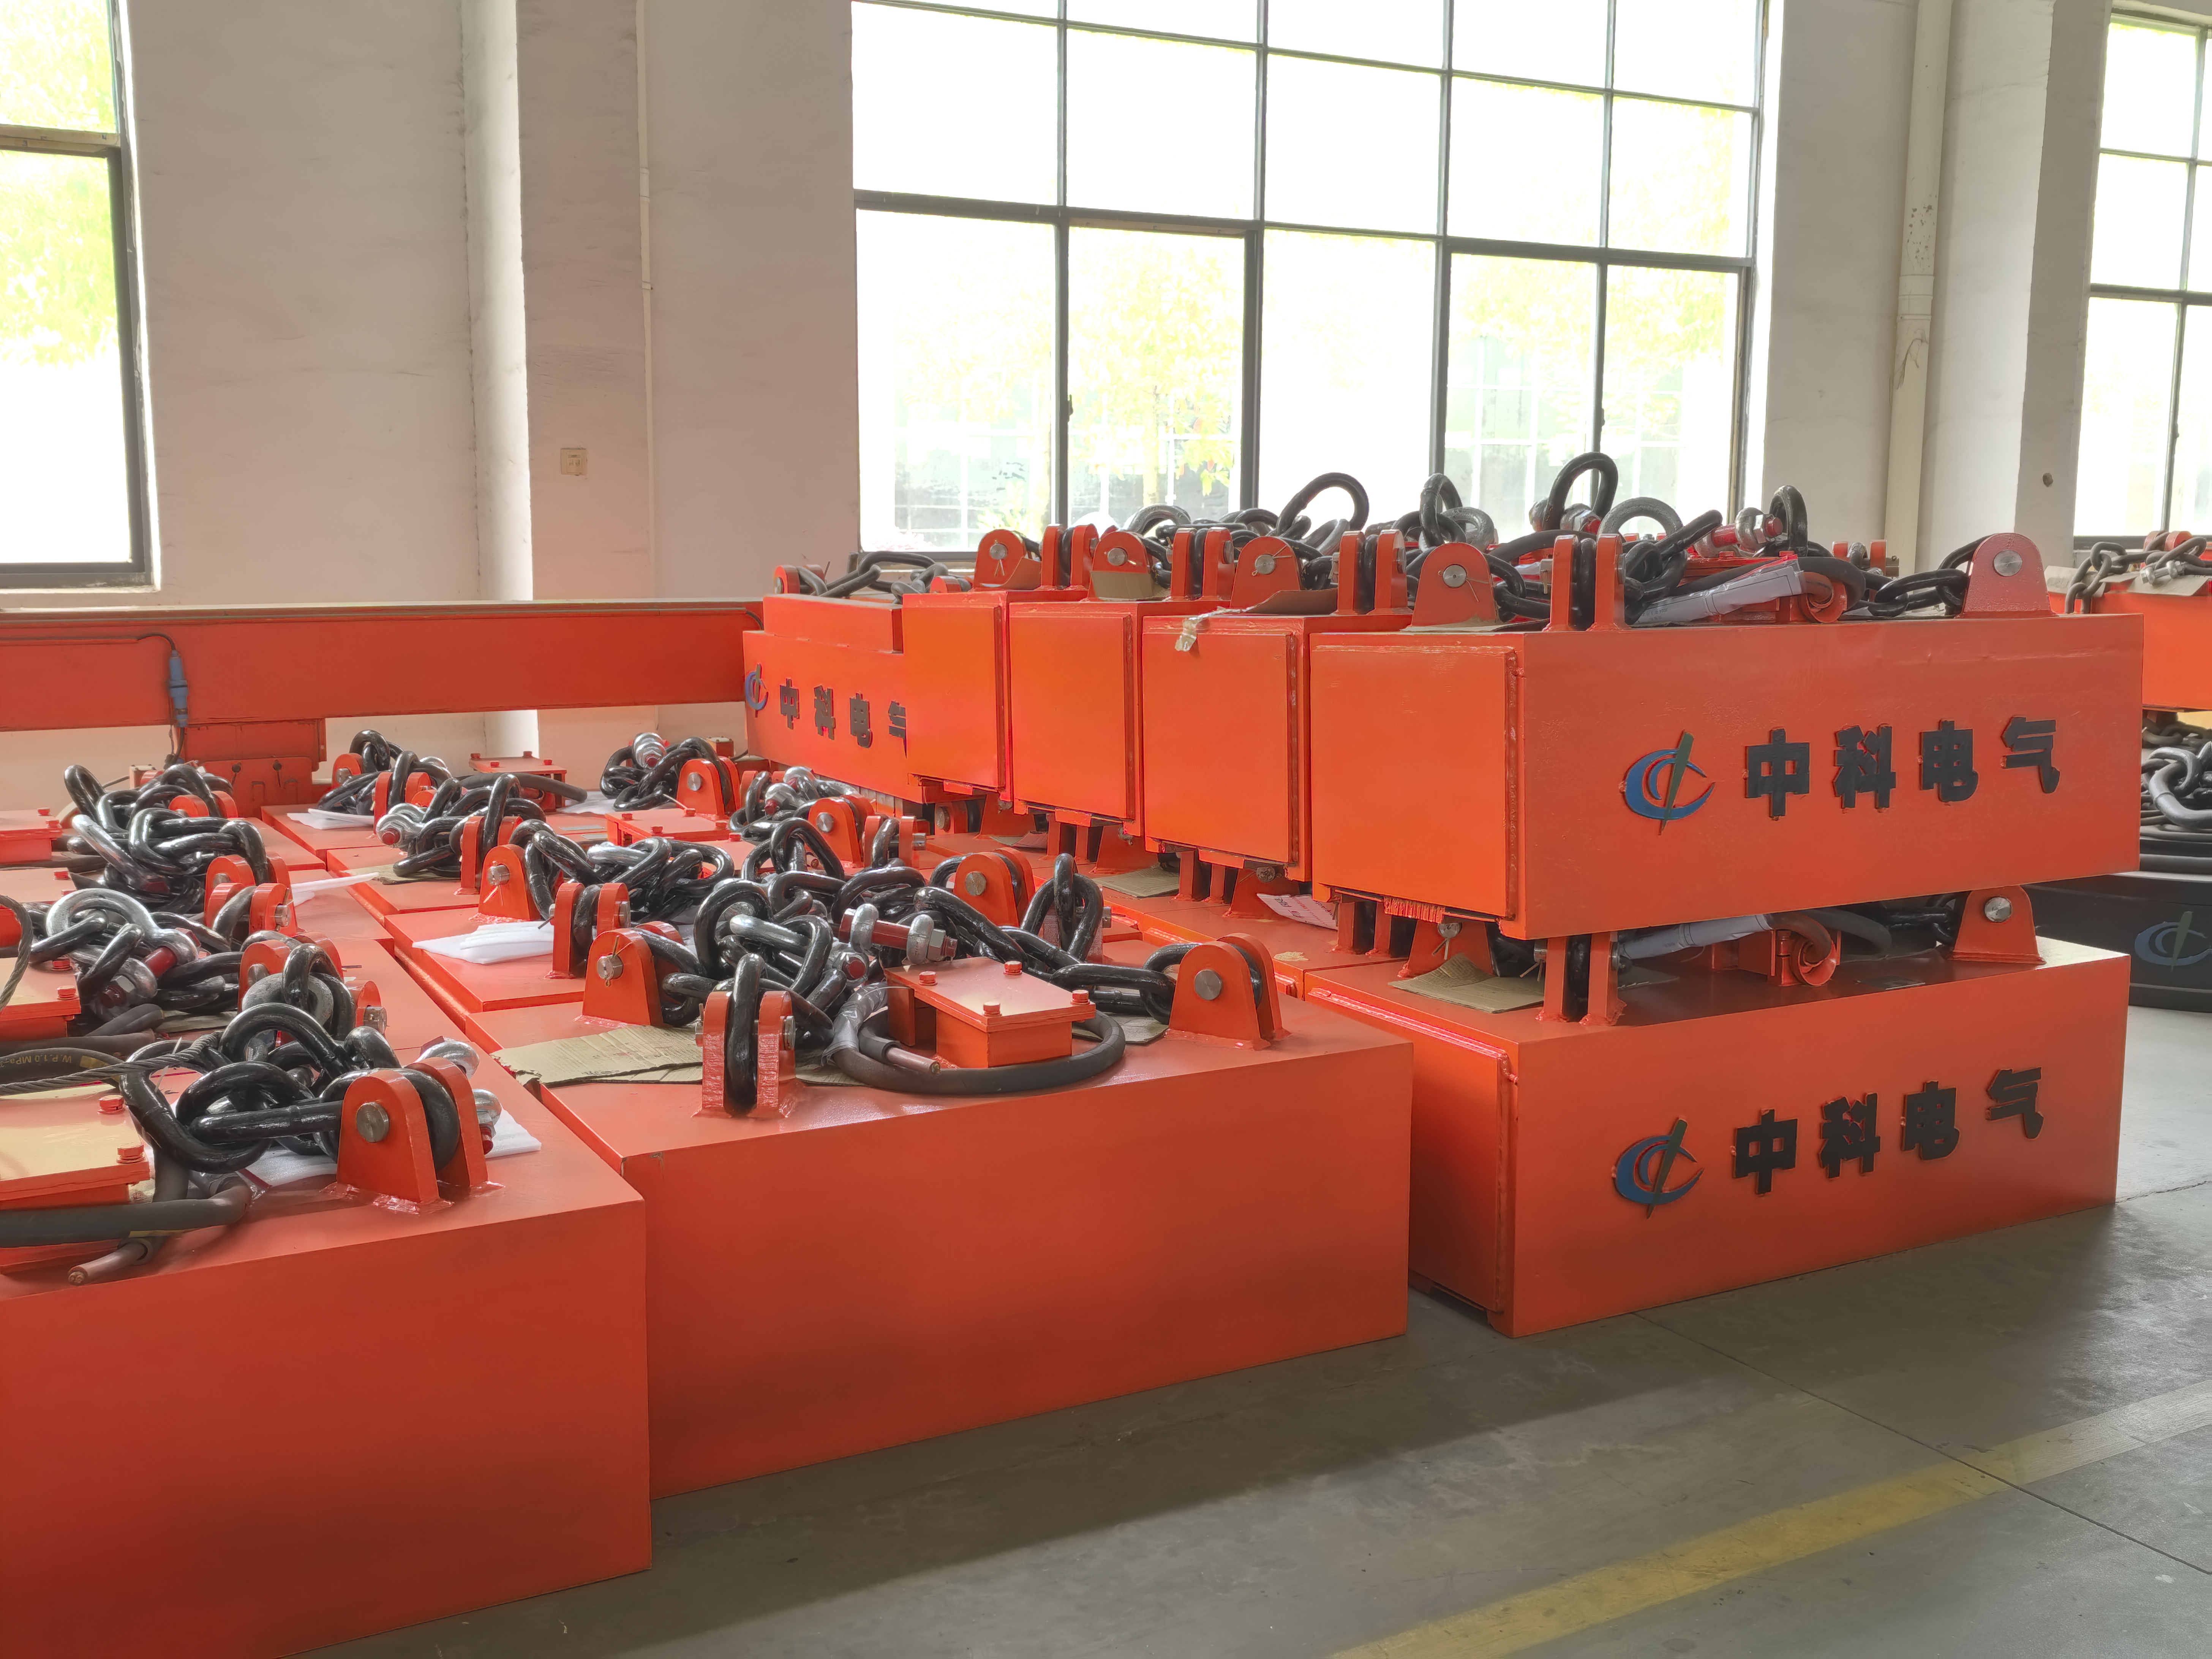
Os gerentes de instalações frequentemente selecionam o eletroímã de elevação de tarugos MW22 para operações de manuseio de fundição contínua. Esta série específica aborda com eficiência graves desafios térmicos e estruturais. Serve como uma excelente referência para compras industriais pesadas.
Podemos analisar suas vantagens por meio de diversas opções importantes de projeto de engenharia:
Um ímã de alto desempenho permanece tão confiável quanto seu painel de controle correspondente. É altamente recomendável avaliar controladores modernos de sobreexcitação. Esses controladores avançados fornecem um pico de tensão inicial para uma fixação segura. Posteriormente, eles caem automaticamente para uma tensão de retenção reduzida. Este processo inteligente minimiza imensamente a geração contínua de calor.
A integração do guindaste EOT requer cálculos matemáticos cuidadosos e precisos. Você deve levar em consideração o peso morto do equipamento combinado com cuidado. Adicione a massa total dos ímãs, da viga espalhadora e das pesadas correntes de aço. Compare esse total diretamente com a carga de trabalho segura da talha. Exceder este limite causa desgaste mecânico severo nos cabos do guindaste.
A conformidade com falhas de energia é absolutamente inegociável nas siderúrgicas modernas. Você deve exigir a integração de backups de bateria do UPS imediatamente. Esses sistemas devem segurar o tarugo pesado com segurança por pelo menos 15 a 20 minutos durante uma interrupção. Isto mantém a segurança crítica da carga, independentemente da fase do ciclo de trabalho do eletroímã de elevação ativa .
Passar da especificação técnica para a lista de fornecedores requer documentação rigorosa. Solicite curvas de elevação térmica certificadas de todos os fabricantes potenciais. Sempre verifique as taxas exatas de queda da capacidade de elevação de frio para quente antes de assinar pedidos de compra. Certifique-se de que o fornecedor garanta o desempenho nas temperaturas ambientes específicas do seu pátio.
Especificar o equipamento correto é um ato de equilíbrio preciso e exigente. Você deve alinhar perfeitamente o ritmo de produção, a temperatura do tarugo e a capacidade do guindaste. Negligenciar as realidades do gerenciamento térmico garante falhas operacionais dispendiosas.
R: Não. Mesmo com materiais frios, exceder a taxa de tempo ligado evita que as bobinas internas de cobre ou alumínio liberem calor resistivo autogerado. Isso fará com que a temperatura interna exceda as margens de segurança, resultando em desbotamento térmico e possíveis quedas.
R: Os controladores modernos usam "excitação excessiva". Eles aplicam uma tensão mais alta durante os primeiros segundos para superar as lacunas de ar e prender o tarugo com segurança, depois caem para uma tensão de retenção mais baixa. Isso reduz drasticamente a potência contínua que passa pela bobina, diminuindo a geração geral de calor.
R: Referem-se ao limite térmico máximo que o isolamento da fiação interna pode suportar antes de se degradar. A Classe H é padrão para operações industriais normais, mas o manuseio de tarugos de alta temperatura geralmente requer isolamento de Classe C, que pode suportar temperaturas operacionais internas contínuas de até 220°C.
R: Os tarugos são propensos a deflexão (flexão) quando levantados. Vários ímãs menores (como uma série de unidades MW22) espaçados ao longo de um feixe espalhador distribuem a força de elevação, evitando que o tarugo se solte da face do ímã devido ao seu próprio peso flácido.


